武汉启原之上科技智能工厂改造方案:从数据采集到生产调度一体化落地实践
传统工厂的数字化转型,最怕的不是技术门槛,而是“头疼医头”式的单点改造。生产线数据孤岛林立、调度靠老师傅经验拍板、设备异常要等报修才处理——这些痛点,武汉启原之上科技有限公司在服务数十家制造企业的过程中见过太多。今天聊的这套智能工厂改造方案,核心就一句话:把数据采集和调度决策放进同一个闭环里,而不是各干各的。
为什么数据采集和调度必须一体化?
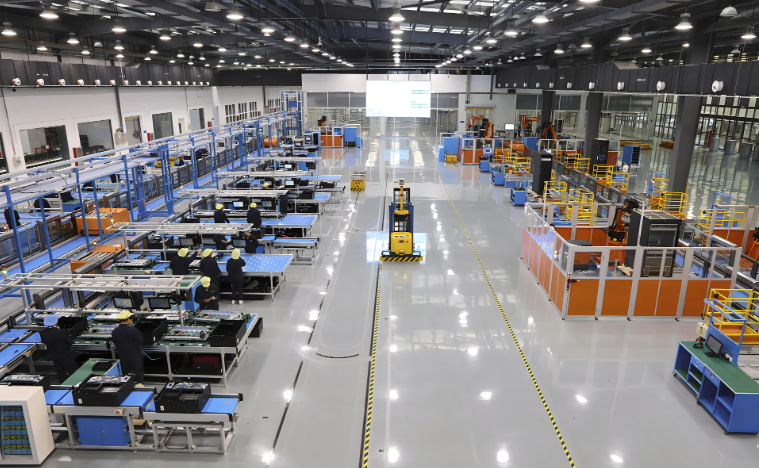
很多工厂上过MES,也装过SCADA,但效果不佳。原因在于采集的数据只停留在“看得见”,没进入“管得住”的环节。举个例子,某汽配厂装配线有40个工位,每个工位都有PLC和传感器,数据实时传回中控室,但排产计划还是靠Excel。结果就是:设备状态和产能数据是死的,调度决策是拍脑袋的。武汉启原之上科技的技术团队在做诊断时发现,这类企业的数据利用率普遍低于15%——大量有效信息被浪费在报表里。
真正的改造逻辑,应该是让数据从“被记录”变成“被使用”。我们采用边缘计算网关+工业物联网平台的双层架构,在车间层完成毫秒级数据清洗,把设备开机率、节拍时间、不良品率等关键指标直接推送至调度引擎。这一步,是技术研发的核心突破点,也是科技升级的第一步。
实操方法:从产线摸底到闭环调度
落地路径分四步走,每一步都有明确产出:
- 第一步:设备联网摸底。花两周时间,用非侵入式传感器对老旧设备加装数据采集模块,不改变原有电气回路,采集频率设定在200ms/次,覆盖主轴负载、温度、振动三项核心参数。
- 第二步:构建数字孪生映射。基于采集到的实时数据流,在虚拟环境中建立产线模型,同步率要求达到98%以上。这一步能直观暴露瓶颈工位——比如某条包装线,实际节拍比设计慢了18秒,原因在传送带变频器的加减速参数设置不合理。
- 第三步:调度算法嵌入。不是简单的排程软件,而是用约束规划算法,动态处理插单、设备故障、物料短缺等异常。当某台CNC停机超过5分钟,系统自动将后续订单分配给同型号空闲设备,并重新计算物料配送时序。
- 第四步:闭环反馈优化。每个班次结束后,系统自动生成调度偏差报告,对比计划完成率和实际产出,找出是设备效率问题还是排程逻辑问题,再反向调整参数。
数据对比:改造前后到底差多少?
以武汉一家中型电机壳体加工厂为例,产线共22台设备,改造前平均每日换线时间高达2.5小时,因为每次换型都要人工核对程序、找刀补参数。接入武汉启原之上科技有限公司的一体化系统后,换线时间压缩到40分钟以内,因为数字技术已经将常用工单的参数模板预设好,设备启动时自动调用。更直观的是设备综合效率(OEE):从改造前的68%提升至82.5%,其中故障停机率下降了41%,调度响应速度从“小时级”变为“秒级”。
这些数字背后,是智能系统对异常事件的自动处置能力——比如当某个工位连续出现3次扭矩不合格,系统会立即锁定该工位的物料批次,并自动通知前道工序调整压装参数,而不是等质检员来追溯。这种技术赋能,才是工厂真正需要的东西。
当然,没有一套方案是放之四海而皆准的。武汉启原之上科技有限公司在实施时最看重的一点,是先诊断后开方——每个工厂的瓶颈都不同,有的卡在物料配送,有的卡在设备维护,有的卡在排产逻辑。我们的原则是:用数据说话,用调度验证,用闭环迭代。如果你也在考虑智能工厂改造,不妨先算一笔账:你的数据采集率是多少?调度决策从发现问题到解决问题,需要多长时间?答案往往比想象中更扎心。
数字化不是买一堆软件,而是把现场的真实状态变成可执行的指令。武汉启原之上科技有限公司希望做的,就是帮企业打通这最后一公里——让每一台设备都开口说话,让每一次调度都有据可依。这条路不长,但需要走对方向。